Artykuł sponsorowany
Co najbardziej podnosi koszt i wpływa na trwałość powłoki proszkowej w konstrukcjach i elementach maszynowych
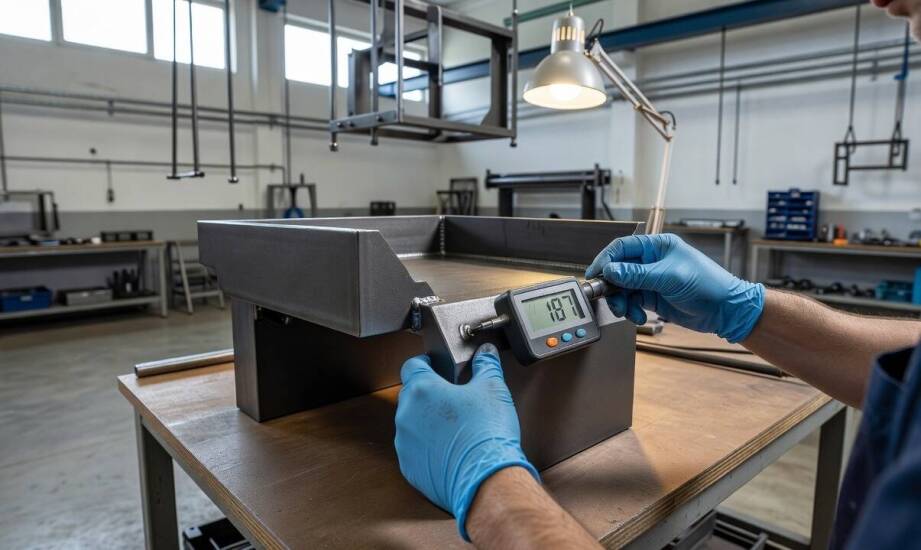
Wycena i faktyczna trwałość powłoki w lakiernictwie proszkowym często odbiegają od pierwotnych założeń przez szczegóły niewidoczne gołym okiem na gotowym detalu. Stan powierzchni po wcześniejszych operacjach obróbczych wymusza staranne przygotowanie materiału, a skomplikowana geometria elementu oraz dobór konkretnej chemii decydują o ostatecznym nakładzie pracy. Wszystkie te parametry bezpośrednio kształtują koszty zlecenia i determinują żywotność nałożonej warstwy w docelowych warunkach eksploatacyjnych.
Wpływ obróbki mechanicznej i geometrii na przygotowanie detalu
Po cięciu laserem, gięciu blach czy spawaniu konstrukcji na materiale pozostają zgorzeliny, tlenki oraz uciążliwe tłuszcze technologiczne. Krawędzie cięte termicznie często charakteryzują się specyficznym utwardzeniem i obecnością warstwy tlenkowej, która utrudnia wnikanie powłok malarskich. Zabrudzenia technologiczne stanowią barierę dla prawidłowej adhezji farby, dlatego proces lakierniczy musi rozpocząć się od dokładnego odtłuszczania chemicznego lub obróbki strumieniowo-ściernej. W przypadku stali czarnej powszechnie stosuje się fosforanowanie żelazowe, tworzące specjalną warstwę konwersyjną, natomiast surowe elementy aluminiowe wymagają trawienia i pasywacji bezchromowej. Pominięcie precyzyjnego oczyszczania podłoża zauważalnie degraduje parametry wytrzymałościowe malatury. Resztki cieczy lub wilgoci zamknięte w trudno dostępnych miejscach wywołują powstawanie pęcherzy podczas polimeryzacji w piecu, gdzie temperatura utwardzania jest ściśle dostosowana do wymagań karty technicznej danego systemu.
Oprócz samego stanu powierzchni istotne znaczenie dla płynności prac ma przestrzenny kształt konstrukcji. Geometria detalu i jego gabaryty determinują pracochłonność oraz potęgują ryzyko powstawania wad lakierniczych. Zjawisko klatki Faradaya sprawia, że naelektryzowany proszek omija narożniki wewnętrzne, profile zamknięte i głębokie kieszenie, osadzając się głównie na płaskich powierzchniach zewnętrznych. W takich trudnych strefach warstwa materiału bywa zbyt cienka, co wymusza ręczne domalowywanie lub wielokrotne przejścia aplikatora. Konstrukcje o dużej masie nagrzewają się w piecu znacznie wolniej, co wydłuża cykl termiczny i pochłania więcej energii. Większa liczba trudnych zakamarków przekłada się na dłuższy czas usługi i straty farby, a to mocno rzutuje na finalną kalkulację.
Dobór systemów malarskich, logistyka produkcji i kontrola jakości
Wybór odpowiedniej farby zależy ściśle od przewidywanego środowiska pracy gotowego elementu. Standardowe poliestrowe farby elewacyjne oferują wysoką odporność na promieniowanie ultrafioletowe i zmienne warunki atmosferyczne, podczas gdy żywice epoksydowe i hybrydowe sprawdzają się w zamkniętych halach ze względu na podwyższoną odporność chemiczną. Projekty wymagające specjalnego wykończenia, takie jak powłoki strukturalne czy farby żaroodporne, wiążą się z wyższymi kosztami samych surowców. Dokumentacja techniczna uwzględniająca trudne warunki pracy musi opierać się na normie ISO 12944-2, klasyfikującej poszczególne środowiska korozyjne. Zabezpieczenie elementów pracujących w agresywnym otoczeniu wymaga najczęściej systemów dwuwarstwowych, składających się z bogatego w cynk podkładu oraz poliestrowej warstwy nawierzchniowej.
Z perspektywy logistyki produkcyjnej proces nakładania powłok jest nierozerwalnie powiązany z wcześniejszym formowaniem materiału. Przedsiębiorstwa przemysłowe dążą do optymalizacji, zlecając kolejne etapy jednemu wykonawcy, aby zminimalizować ryzyko błędów. Zintegrowane usługi precyzyjnego cięcia, spawania i lakierowania proszkowego w Poznaniu upraszczają łańcuch dostaw oraz obniżają koszty logistyczne całego przedsięwzięcia. Przykładem zakładu realizującego pełny cykl od obróbki mechanicznej po wykończenie powierzchni jest firma Para Waldemar Dobek. Skupienie wszystkich operacji wytwórczych w jednej lokalizacji eliminuje ryzyko uszkodzeń podczas transportu międzystrefowego i skraca całkowity czas realizacji zamówienia.
Przed dopuszczeniem partii towaru do wysyłki prowadzona jest rygorystyczna weryfikacja parametrów technicznych. Mierniki wiroprądowe lub elektromagnetyczne weryfikują grubość warstwy w oparciu o wytyczne norm ISO 2178 oraz ISO 2360, a wyniki muszą mieścić się w założonych przedziałach tolerancji. Do oceny odporności powłoki na oddzielanie od podłoża wykonuje się test siatki nacięć zgodnie z procedurą ISO 2409. Wizualna inspekcja powierzchni pozwala z kolei wykluczyć zgrubienia na krawędziach oraz potwierdzić idealną zgodność odcienia z dedykowanym wzornikiem RAL.
Rzeczywisty koszt i przewidywana trwałość gotowych konstrukcji metalowych wynikają z drobiazgowego przestrzegania reżimu technologicznego na każdym etapie cyklu. Odpowiednie oczyszczenie materiału, dostosowanie techniki malowania do skomplikowanej geometrii oraz wybór systemu adekwatnego do przyszłych obciążeń korozyjnych stanowią technologiczne fundamenty. Wczesna identyfikacja wąskich gardeł pozwala zapobiec kosztownym poprawkom lakierniczym i gwarantuje stabilność nałożonej warstwy w środowisku przemysłowym.
Kategorie artykułów
Polecane artykuły
Jak jesienne szkice przełożyć na spokojne malowanie po numerach dla dorosłych

Chirurgia stomatologiczna - wszystko, co warto wiedzieć
Kluczowe wyzwania przy projektowaniu i budowie magazynowych hal
